Um componente pode atender às dimensões do desenho e ainda assim falhar em um programa de desenvolvimento. Um tubo fino do instrumento pode saltar após ser liberado do acessório. Uma passagem perfurada pode transportar uma rebarba para um caminho de fluido. Uma rosca de parafuso ósseo pode parecer aceitável até que seu comportamento de encaixe seja verificado. Estes não são pequenos detalhes do chão de fábrica; são riscos que podem forçar um redesenho, atrasar a verificação ou impossibilitar a repetição dos resultados do protótipo.
A resposta curta é que a usinagem de precisão de dispositivos médicos reduz o risco, identificando o recurso com maior probabilidade de falhar, escolhendo um processo em torno desse risco e definindo evidências de inspeção antes que as peças sejam cortadas. Tolerâncias rigorosas são importantes, mas são apenas uma parte da decisão.
Os compradores geralmente iniciam uma conversa com o fornecedor com uma chamada de tolerância. Isto é compreensível, mas pode esconder a verdadeira questão: o que poderia tornar esta peça inutilizável mesmo que algumas dimensões medidas estejam dentro do alcance? Para um instrumento cirúrgico, pode ser uma rebarba, uma superfície deslizante áspera ou perda de retilineidade. Para um componente de implante, a preocupação pode ser a relação entre as roscas, uma superfície contornada e uma característica crítica de acoplamento.
Bomserviços de usinagem de precisão para dispositivos médicostrabalhar retroativamente a partir desses riscos funcionais. A sequência de usinagem, a abordagem de fixação, as etapas de acabamento e o plano de inspeção devem responder à mesma pergunta. Isso muda o desenvolvimento de “a máquina consegue?” para “o processo pode preservar repetidamente o recurso que faz o dispositivo funcionar?”
Essa abordagem também evita um erro comum de protótipo: aprovar uma peça única produzida através de intervenção manual excessiva e depois descobrir que o mesmo resultado não pode ser mantido à medida que as quantidades aumentam. Um processo viável não é necessariamente o mais rápido, e a cotação unitária mais baixa não é necessariamente o custo mais baixo do programa.
Cada desenho possui alguns recursos que aumentam o risco de fabricação. Encontre-os antes de solicitar orçamentos. Pergunte qual dimensão é crítica para o dado, qual superfície faz interface com outra peça ou tecido, onde o material é menos suportado e qual recurso não pode ser retrabalhado após uma operação posterior. Essas respostas devem influenciar mais a planilha de rota do que o número total de dimensões na impressão.
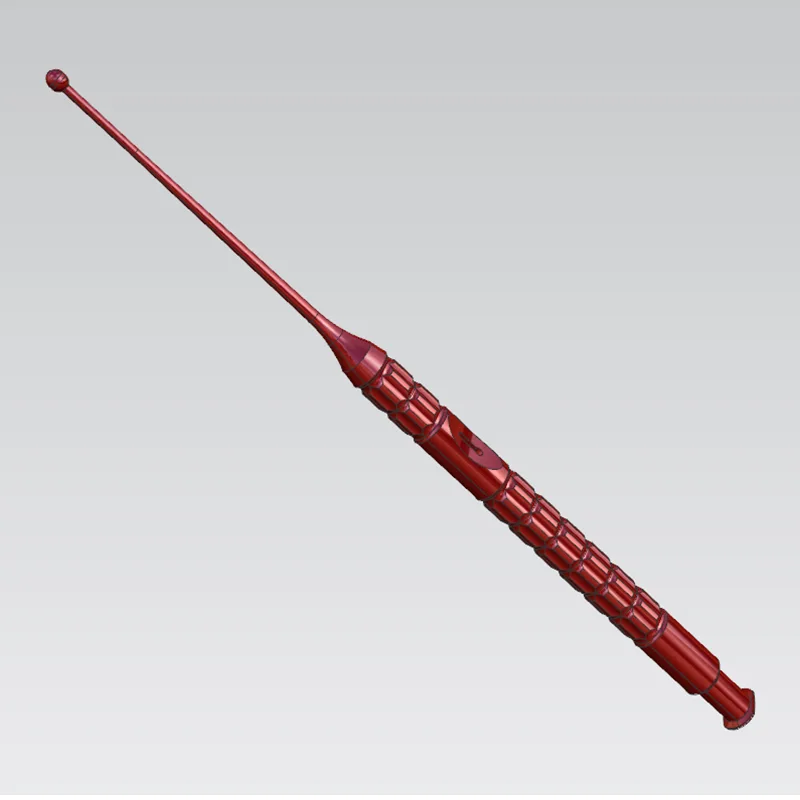
Geometrias delgadas são vulneráveis porque cargas de corte, calor, força de fixação e tensão residual podem mover a peça. O problema pode não aparecer até que o componente seja solto. Um tubo pode tornar-se oval; uma parede estreita pode desviar durante o acabamento; um eixo torneado longo pode perder concentricidade em relação a recursos feitos em outra configuração.
Escolhas de processo como remoção de material escalonada, suporte próximo à zona de corte, fixação cuidadosamente planejada e operações de acabamento após o desbaste podem reduzir essa exposição. A compensação é real: configurações adicionais e manuseio mais deliberado podem aumentar o lead time. Ainda assim, isso geralmente é mais barato do que perseguir uma geometria instável com classificação por inspeção. Para peças pequenas e torneadas,Usinagem suíçaé especialmente útil porque a bucha guia suporta o material próximo à ferramenta, ajudando a controlar a deflexão em recursos longos e de pequeno diâmetro. No entanto, não é uma resposta automática. A geometria da peça, a forma do material, os requisitos de superfície e as operações subsequentes ainda determinam se esta é a rota correta.
Pequenos furos, ranhuras, cortes inferiores e pequenos detalhes internos criam uma classe diferente de risco. A quebra da ferramenta é óbvia. A formação de rebarbas, passagens bloqueadas, bordas danificadas e medições incertas são muitas vezes mais dispendiosas porque podem permanecer ocultas até a montagem ou teste funcional.
Microusinagem, usinagem com feixe de laser, EDM ou uma combinação de métodos podem ser considerados com base na geometria do recurso e na resposta do material. A chave não é simplesmente conseguir uma abertura do tamanho solicitado. Você precisa concordar sobre a condição aceitável da borda, o método de controle de rebarbas, o acesso para limpeza e como o recurso será verificado. Se um inspetor não puder avaliar o recurso de forma confiável, o requisito do desenho estará incompleto.
A usinagem CNC médica não é um processo. O torneamento favorece as peças rotacionais e pode estabelecer relações coaxiais críticas. O fresamento lida com formas prismáticas, bolsões, planos e perfis externos complexos. A retificação pode ser necessária onde a condição da superfície, a circularidade ou o controle do diâmetro são fundamentais para o funcionamento. A retificação centerless é adequada para certas formas cilíndricas pequenas, mas requer uma geometria da peça que possa ser suportada e controlada durante o processo.
A EDM pode lidar com recursos internos ou finos difíceis sem forças de corte convencionais, enquanto o processamento a laser pode ser útil para certas aplicações de pequenos recursos. Cada opção deixa suas próprias dúvidas sobre superfícies afetadas, qualidade da borda, acessibilidade e inspeção. Os compradores devem resistir à especificação prematura de um processo, a menos que o processo em si seja uma restrição de projeto validada. Indique primeiro a função necessária e a condição do recurso; em seguida, exigir que o fornecedor explique o método proposto e seus limites conhecidos.
A Sanluo Precision lista torneamento, fresamento, microusinagem, usinagem por feixe de laser, EDM e vários métodos de retificação entre seuscapacidades de usinagem CNC médica. Essa faixa é mais importante quando um componente apresenta riscos concorrentes – por exemplo, um pequeno corpo torneado com um furo cruzado delicado e uma superfície que precisa de refinamento final. Um único processo pode não ser a melhor resposta.
Agrupar todas as peças médicas em “alta precisão” leva a decisões de compra erradas. A função do dispositivo deve orientar a análise de viabilidade.
Os componentes para instrumentos minimamente invasivos geralmente combinam envelopes de trabalho estreitos com hastes longas, interfaces móveis e pequenos detalhes funcionais. Uma superfície que se arraste, uma aresta afiada que fique presa ou um furo ligeiramente deslocado podem alterar a sensação de atuação ou interferir na montagem. Os requisitos de superfície, portanto, precisam de contexto. “Suave” não é uma instrução de usinagem utilizável; identifique a condição de contato, direção do movimento, preocupação de limpeza e método de aceitação.
Pergunte como o fornecedor manterá os relacionamentos de características após múltiplas configurações e como as rebarbas serão gerenciadas nas interseções. Essas são questões práticas, não burocráticas.
A usinagem de componentes de implantes médicos geralmente dá ênfase às roscas, geometrias de acoplamento, formas contornadas e condições da superfície. Para usinagem de parafusos ósseos médicos, o formato da rosca é apenas parte da revisão; a relação entre o recurso de acionamento, haste, rosca e qualquer interface associada merece igual atenção. Os pinos dentários podem trazer problemas de manuseio e concentricidade em pequenos diâmetros. Componentes de diagnóstico de alta precisão podem introduzir requisitos ópticos, fluídicos ou de interface de sensor que resultam em pequenas passagens e defeitos de superfície.
Sanluo Precision descreve trabalhos envolvendo articulações artificiais, peças de fixação da coluna vertebral, parafusos ósseos, pinos dentários, instrumentos minimamente invasivos e equipamentos de diagnóstico. Essa amplitude não deve substituir uma revisão específica de uma peça. É um motivo para fazer perguntas informadas com antecedência, especialmente paratrabalho de microusinagem médicaenvolvendo paredes finas, hastes de microdiâmetro ou orifícios minúsculos.
A inspeção deve ser planejada junto com o processo e não adicionada após a chegada do primeiro artigo. As dimensões críticas necessitam de referências definidas, um método de medição adequado à característica e um registro claro do que será relatado. A verificação de superfície merece a mesma disciplina. A inspeção visual por si só pode não responder se uma superfície suporta o movimento pretendido, o ajuste ou o requisito de limpeza.
Também não há substituto para uma revisão de engenharia com uma pessoa que possa contestar o desenho. Perguntas úteis incluem: Esse recurso pode ser alcançado com a ferramenta proposta? O que acontece com a peça depois que ela sai do aparelho? Qual recurso deve ser feito primeiro para preservar o esquema de dados? A tolerância solicitada é necessária para o funcionamento ou foi herdada de um conceito inicial?
Um fornecedor que apenas aceita o arquivo e promete conformidade não reduziu muito o risco. Você deseja comentários sobre capacidade de fabricação, acesso de inspeção, sequência e áreas onde o projeto deixa espaço para interpretação.