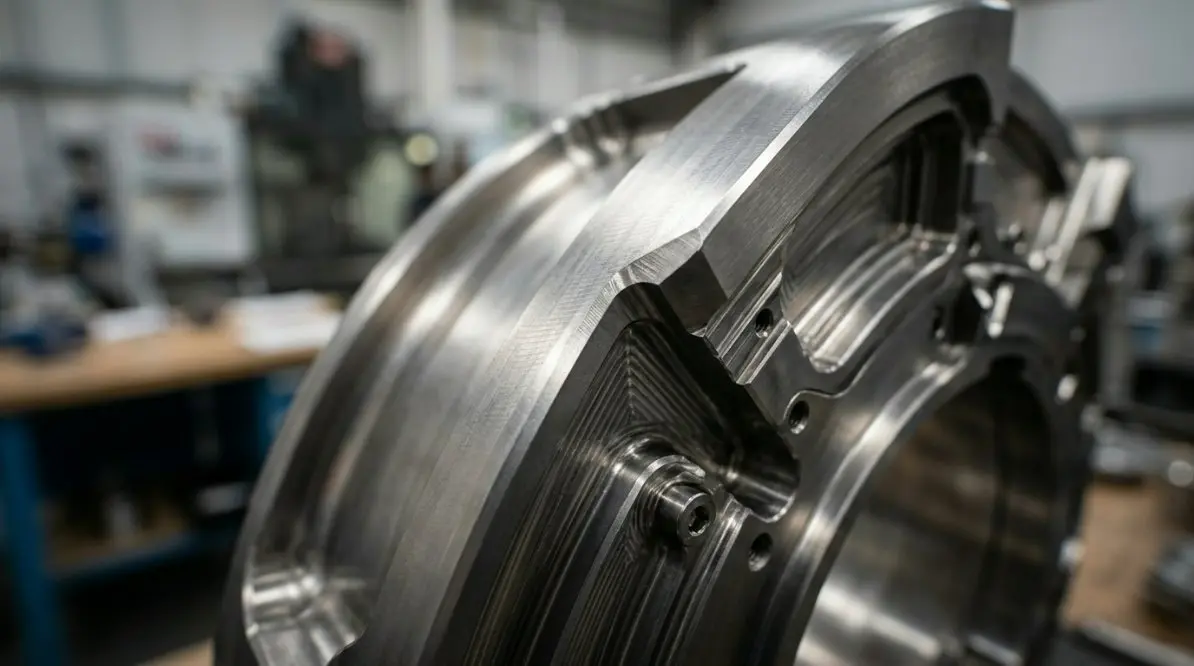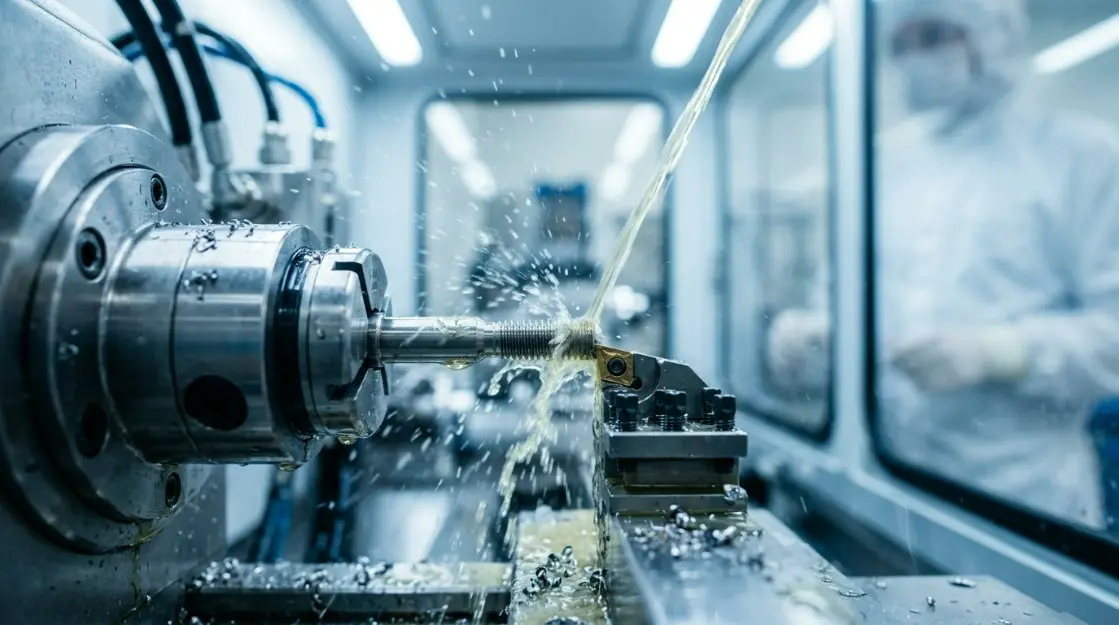
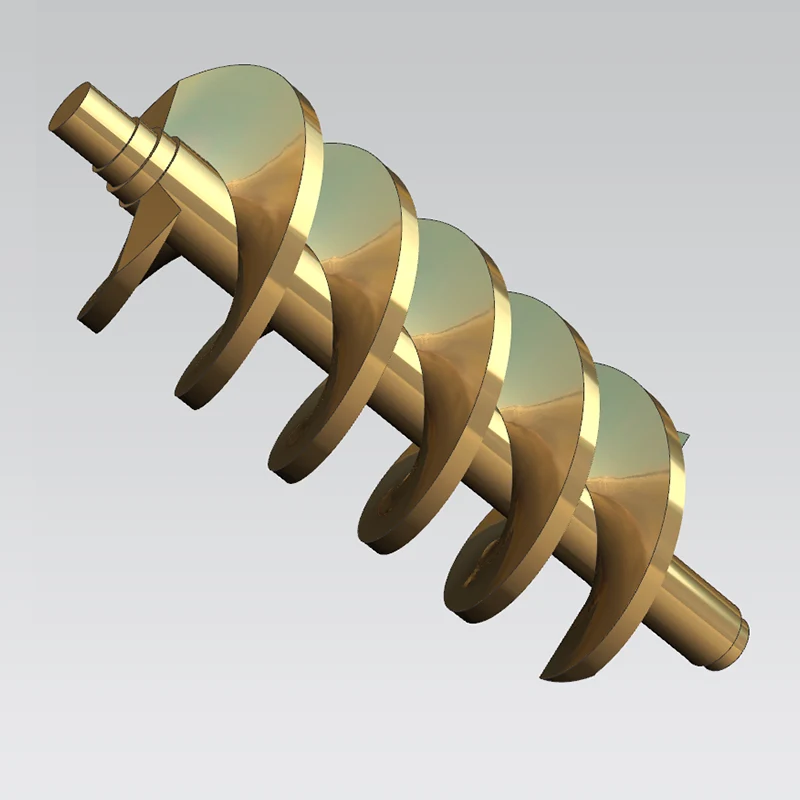
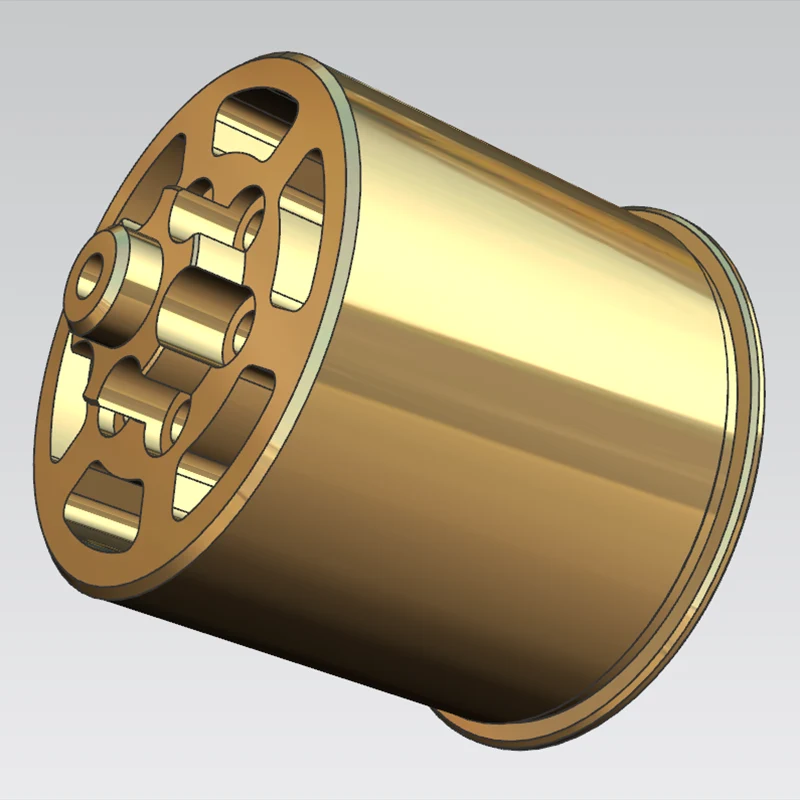
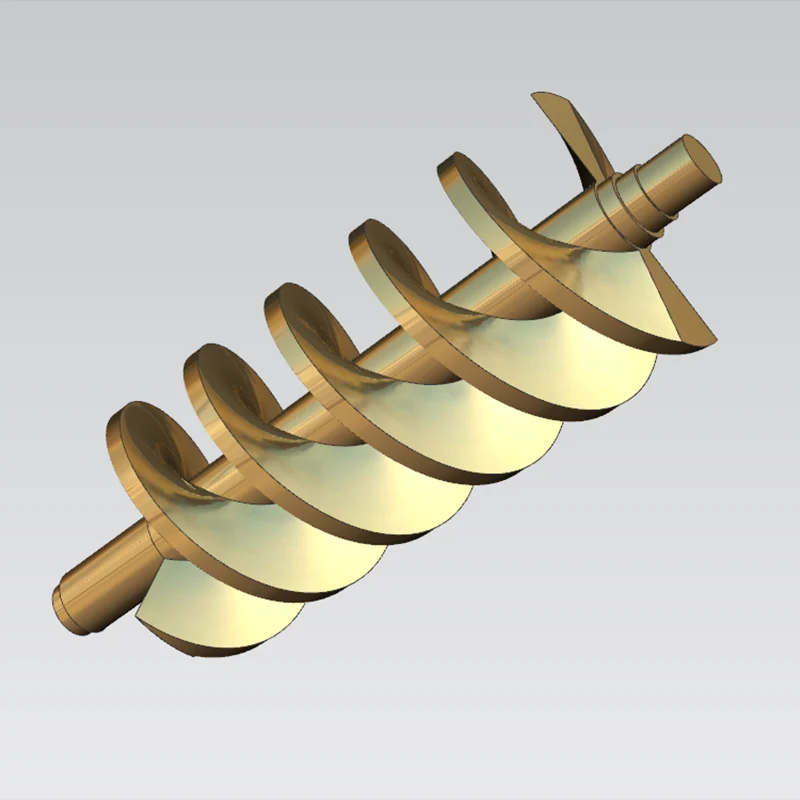
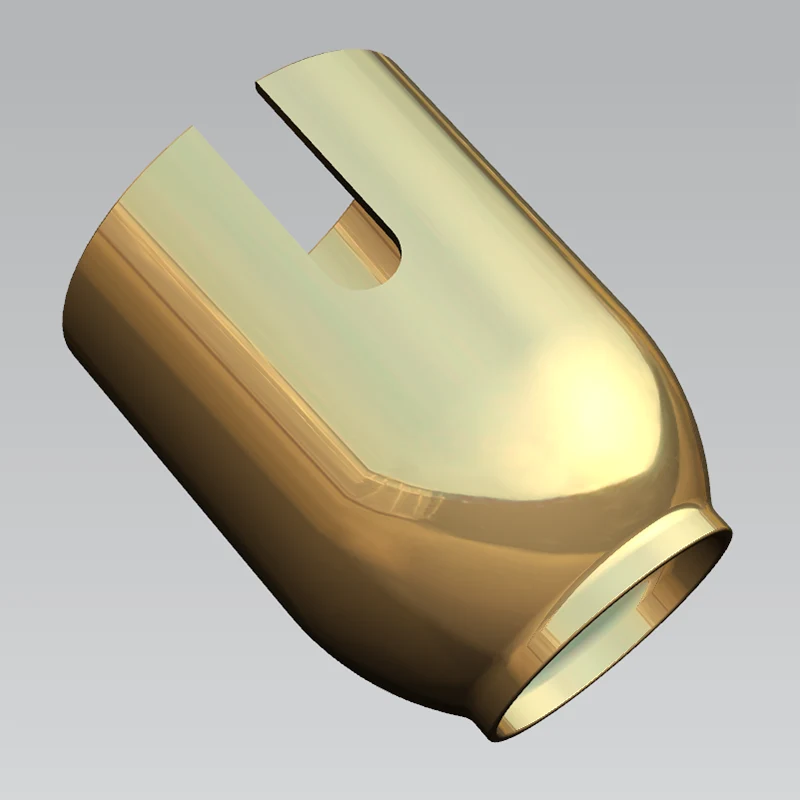
Nossas operações utilizam tecnologia avançada de torneamento CNC. Os sistemas de controle gerenciam os movimentos do eixo X (radial), do eixo Z (axial) e do eixo C (indexação do fuso), permitindo a usinagem simultânea de três eixos de perfis complexos. Os métodos de programação incluem entrada manual de código G, geração automatizada de software CAM e programação paramétrica com verificação de simulação. As capacidades de usinagem abrangem diâmetros de φ6 a 800 mm e comprimentos de até 1.500 mm. As especificações de precisão incluem tolerâncias dimensionais de IT6–IT8, repetibilidade de ±0,005–0,01mm, tolerâncias geométricas de 0,01–0,05mm e rugosidade superficial de Ra 0,4–3,2μm. Os parâmetros operacionais apresentam velocidades do fuso de 50 a 5.000 rpm, taxas de avanço de 0,001 a 500 mm/min e velocidades de deslocamento rápido de 24 a 36 m/min. O equipamento inclui torres de ferramentas automáticas de 8 a 12 estações e oferece suporte a recursos multitarefa, como fresamento, perfuração e rosqueamento usando ferramentas motorizadas.
|
precisão dimensional |
DO |
EU IA |
T(C) |
PD |
DA |
|
unidade:±/mm |
0.002 |
0.002 |
0.002 |
0.002 |
0.0001 |
|
Precisão geométrica |
redondeza |
coaxialidade |
retidão |
cilindricidade |
desvio circular |
|
unidade:±/mm |
0.002 |
0.004 |
0.002 |
0.004 |
0.002 |
|
capacidade de produção |
1 ~ 999999 unidades |
1 ~ 999999 unidades |
1 ~ 999999 unidades |
1 ~ 999999 unidades |
1 ~ 999999 unidades |
|
ciclo de produção |
3-20 dias |
3-20 dias |
3-20 dias |
3-20 dias |
3-20 dias |
Os instrumentos de inspeção e ferramentas de medição equipados incluem: CMMs, sistemas de medição de visão, projetores de perfil, medidores de diâmetro a laser, interferômetros a laser, testadores de rugosidade de superfície, testadores de circularidade, microscópios de fabricante de ferramentas, microscópios estéreo, micrômetros, medidores de pinos, comparadores, micrômetros de alta precisão, medidores eletrônicos de altura, calibradores, blocos padrão, testadores de dureza e medidores de rosca.
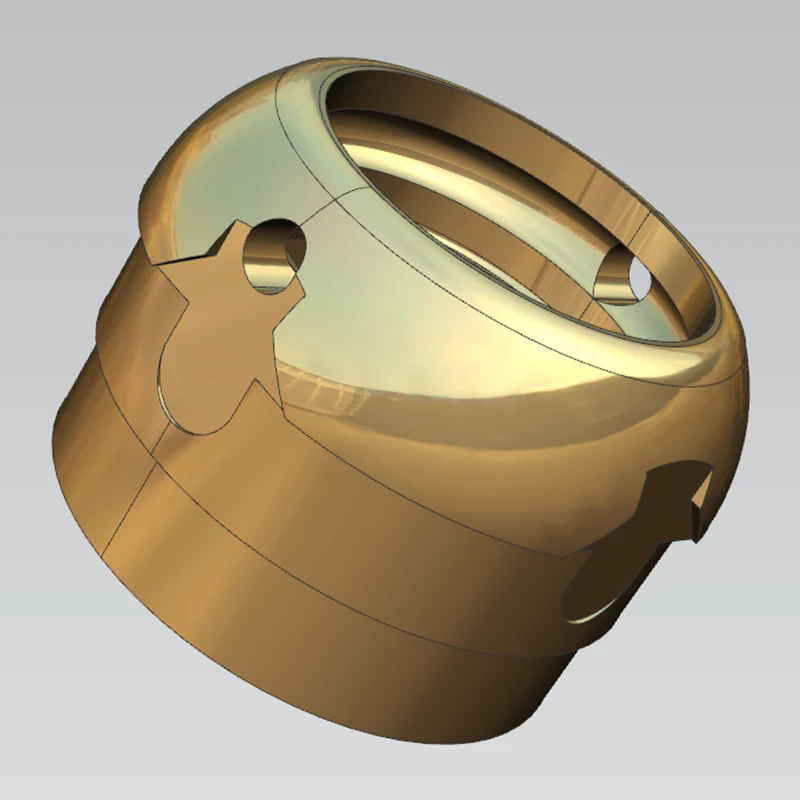
Como fabricante profissional de usinagem de torno, a Sanluo Precision oferece uma ampla gama de serviços de torneamento CNC: componentes de eixo (eixos escalonados com ≥5 passos e precisão de ± 0,01 mm por passo; eixos excêntricos com excentricidade de 0,5–50 mm e precisão de ± 0,02 mm; eixos estriados com perfis estriados de grau IT7), componentes de luva (buchas com concentricidade de 0,02 mm entre diâmetros interno e externo e espessura de parede uniforme; flanges com planicidade da face final de 0,03 mm e precisão de espaçamento de furos de ± 0,05 mm), componentes do disco (ranhuras com largura de ± 0,05 mm e precisão de profundidade de ± 0,1 mm; discos com furos variando de φ5–100 mm e precisão de posição de furo de ± 0,05 mm), componentes rosqueados (roscas externas e internas com precisão de passo de ± 0,01 mm, meio-ângulo de perfil de rosca de ± 5′ e classe de ajuste 6H/6g), componentes contornados (superfícies esféricas/cônicas/arco com tolerância de perfil de 0,05 mm e acabamento superficial Ra 0,8 μm) e componentes de paredes finas (espessura de parede de 1–3 mm com uniformidade de ± 0,05 mm e deformação <0,01 mm). Fornecemos serviços de torneamento CNC profissionais e personalizados para clientes globais.
|
Categoria de parâmetro |
Detalhes |
|
Modelo |
MultiSwiss 6x32 |
|
Posicionamento central |
Torneamento de precisão multifuso |
|
Número de eixos |
6 eixos |
|
Capacidade de usinagem |
Diâmetro máximo da barra: 32 mm |
|
Sistema de fuso |
6 fusos independentes com buchas de rolamento hidrostáticas, velocidade máxima do fuso: 6.000 rpm |
|
Principais vantagens |
Ideal para produção em massa de pequenas peças nas indústrias médica, de semicondutores, hidráulica e outras |
|
Aplicação Típica |
Componentes de torneamento PrecisionCNC |
|
Categoria de parâmetro |
Detalhes |
|
Modelo |
302Mi-CNC |
|
Marca |
Schaublin |
|
Posicionamento central |
Produção em massa flexível |
|
Número de eixos |
/ |
|
Capacidade de usinagem |
Diâmetro máximo de giro: 200 mm, Furo do fuso: 14,5/19 mm |
|
Velocidade de viagem e alimentação |
Curso do eixo X: 140 mm, curso do eixo Z: 240 mm; Taxa de alimentação rápida do eixo X/Z: 12 m/min |
|
Velocidade do fuso |
0-8000rpm |
|
Sistema de torre |
Torre VDI16 de 12 estações, 6 estações de ferramentas acionadas, Velocidade máxima das ferramentas acionadas: 6.000 rpm |
|
Principais vantagens |
Suporta vários modos de processamento, incluindo torneamento de ferramentas coletivas, torneamento de torre e torneamento de torre combinado com retificação/fresamento |
|
Aplicação Típica |
Componentes de torneamento PrecisionCNC |
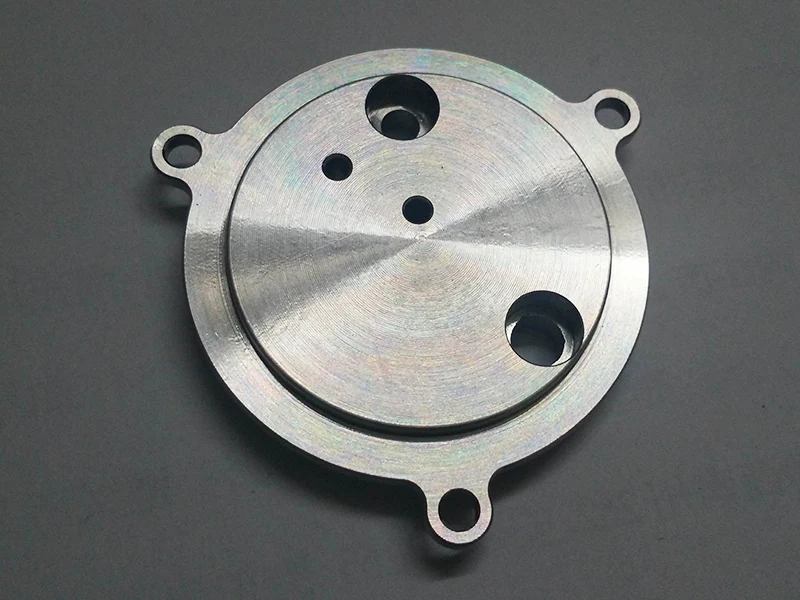
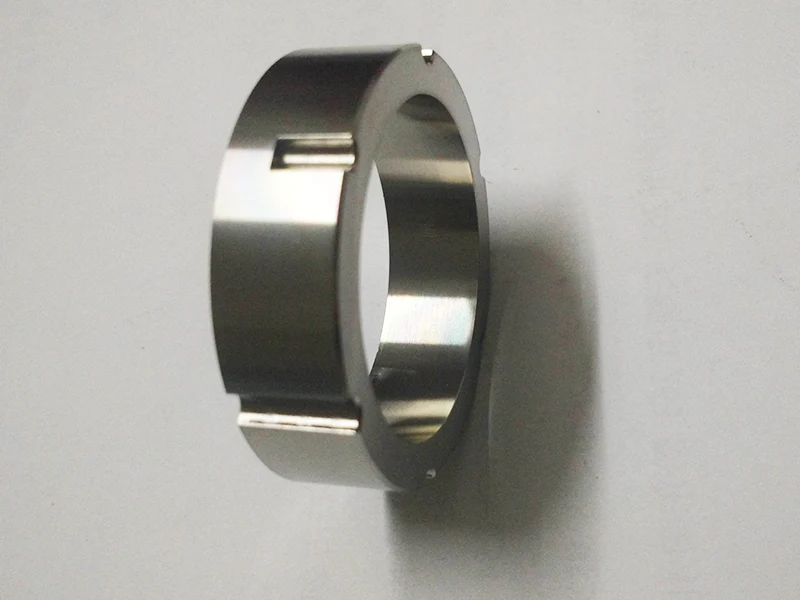
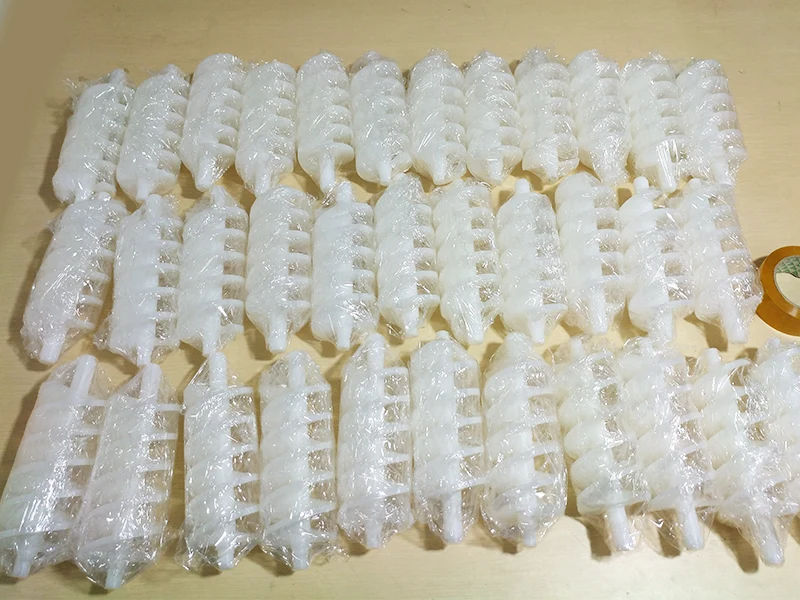
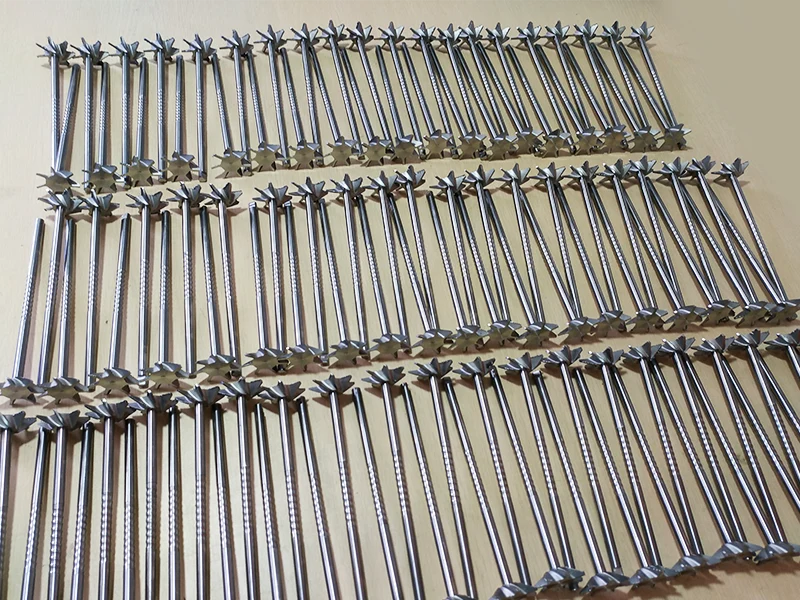
Os estudos de caso a seguir são de projetos de produção reais na Sanluo Precision. Todos os dados foram verificados usando CMM, testadores de circularidade e outros equipamentos de inspeção.
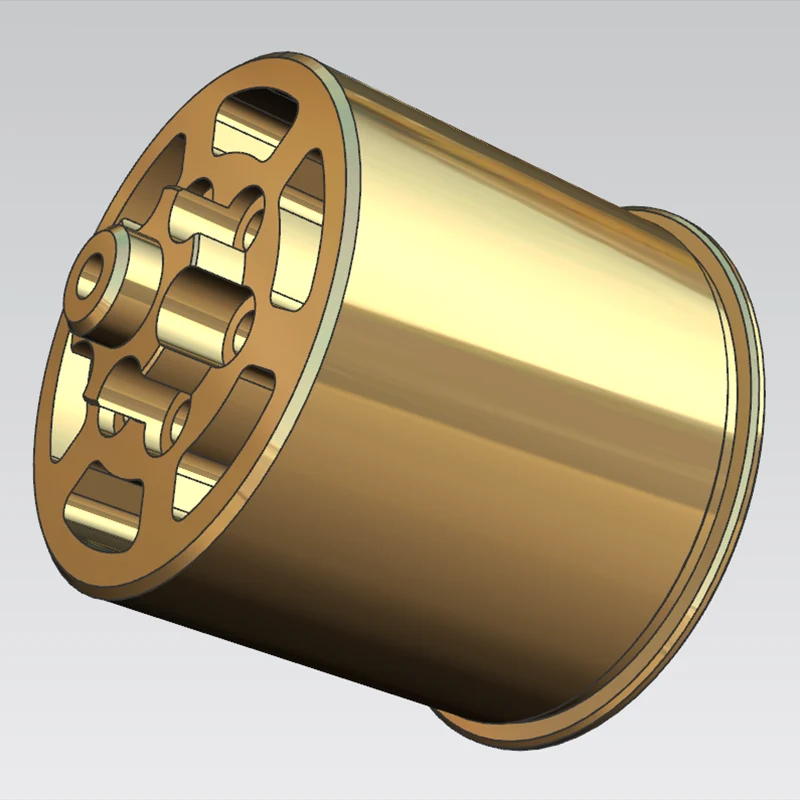
|
Item |
Detalhes |
|
Nome da peça |
Montagem do rotor do motor série 70 |
|
Material |
Liga de titânio TC4 |
|
Aplicativo |
Componente de suporte de carga com núcleo de motor industrial leve e de alta velocidade |
|
Tipo de cliente |
Fabricante nacional de equipamentos industriais |
Requisitos de desenho:
Coaxialidade entre o furo interno e o diâmetro externo: ≤ 0,02 mm
Excentricidade da face final: Deve estar em conformidade com as especificações do desenho
Precisão posicional de furos roscados nas extremidades e ranhuras de localização
Todas as tolerâncias geométricas não especificadas: nível GB/T 1184-h
Dificuldades de usinagem de materiais (liga de titânio TC4):
Alta dureza e baixa condutividade térmica
Propenso a arestas postiças (BUE) e deflexão da ferramenta
O calor se concentra durante o corte, causando deformação térmica
Problemas anteriores do fornecedor:
O cliente anteriormente utilizava torneamento convencional com outro fornecedor. Devido a erros de fixação e deflexão da ferramenta:
A coaxialidade excedeu consistentemente as tolerâncias
Vibração e ruído excessivos durante a operação do motor
Várias tentativas de retrabalho não conseguiram resolver os problemas
|
Etapa do processo |
Medidas Específicas |
|
Fixação |
Usinagem de configuração única de DE, face final e ID – elimina erros de fixação |
|
Usinagem Desbaste |
0,2 mm de sobra de acabamento em superfícies críticas |
|
Resfriamento |
Fluido de corte de extrema pressão específico do TC4 – controla a temperatura e evita a deformação térmica |
|
Acabamento |
Ferramentas de alta rigidez + parâmetros de baixa velocidade e alto avanço - reduz a deflexão da ferramenta |
|
Operações Secundárias |
Furos roscados e ranhuras de localização usinadas com acessórios personalizados -garantem precisão posicional |
Equipamento de inspeção:
CMM (máquina de medição por coordenadas)
Testador de circularidade de alta precisão
Inspeção 100% completa de todas as dimensões críticas
Dados de precisão medidos:
|
Item de inspeção |
Valor medido |
Requisito de desenho |
|
Coaxialidade (ID para OD) |
≤0,01 mm |
≤0,02 mm |
|
Desaparecimento da face final |
≤0,008 mm |
Atende GB/T 1184-h |
|
Precisão Posicional |
Passar |
Atende às especificações |
Aceitação do cliente:
Aprovação de primeira passagem em amostras de protótipos
Conjunto de rotor suave
Níveis de vibração e ruído do motor dentro dos limites do projeto
Feedback do cliente:
"Os fornecedores anteriores não conseguiam atingir a coaxialidade necessária, causando vibrações severas. O torneamento CNC de alta precisão da Sanluo eliminou erros de fixação e deflexão da ferramenta na fonte."
5. Resultados da cooperação a longo prazo
Os suportes do rotor estão operando de forma estável nos equipamentos do cliente
Força e estabilidade operacional atendem a todos os requisitos
O cliente concedeu todos os pedidos subsequentes à Sanluo Precision
|
Item |
Detalhes |
|
Nome da peça |
Eixo de acionamento do motor de alta velocidade série 50B |
|
Material |
Aço 40Cr temperado e temperado |
|
Dureza do material |
CDH 32–36 |
|
Aplicativo |
Eixo central do motor de alta velocidade – afeta a velocidade de rotação e a estabilidade |
|
Tipo de cliente |
Fabricante nacional de motores industriais |
Requisitos de desenho:
Coaxialidade do munhão de várias etapas ≤ 0,008 mm
Excentricidade da face final do diário ≤ 0,008 mm
Precisão posicional de furos roscados nas extremidades
Dificuldades de usinagem de materiais (40Cr, HRC32-36):
Alta resistência ao corte
Propenso à deflexão da ferramenta
A concentração de calor causa deformação térmica
Desgaste rápido da ferramenta em ferramentas convencionais de metal duro
Problemas anteriores do fornecedor:
O cliente anteriormente utilizava torneamento convencional com outro fornecedor. Devido a erros de fixação e deflexão da ferramenta:
A coaxialidade do diário excedeu consistentemente as tolerâncias
Falha nos requisitos de equilíbrio dinâmico
Vibração severa durante operação em alta velocidade
Várias tentativas de retrabalho não conseguiram resolver os problemas
|
Etapa do processo |
Medidas Específicas |
|
Fixação |
Usinagem de configuração única de diâmetro externo e faces finais de várias etapas – elimina vários erros de fixação |
|
Usinagem Desbaste |
0,3 mm de margem de acabamento restante em diários críticos |
|
Resfriamento |
Líquido refrigerante de alta pressão através do fuso - resfria a peça, evacua cavacos e evita arranhões secundários |
|
Acabamento |
Ferramentas de metal duro de grão ultrafino e alta rigidez + corte de camada progressivo -libera tensão e controla a deflexão |
|
Operações Secundárias |
Furos roscados na face final usinados com acessórios de posicionamento coaxial - garantem precisão de posicionamento |
Equipamento de inspeção:
CMM (máquina de medição por coordenadas)
Testador de circularidade de alta precisão
Testador de equilíbrio dinâmico
Inspeção dupla 100% (dimensões + equilíbrio dinâmico)
Dados de precisão medidos:
|
Item de inspeção |
Valor medido |
Requisito de desenho |
|
Coaxialidade de diário multietapas |
≤0,006 mm |
≤0,008 mm |
|
Desaparecimento da face final |
≤0,005 mm |
≤0,008 mm |
|
Equilíbrio Dinâmico |
Aprovado no primeiro teste |
Não é necessário reequilíbrio |
Aceitação do cliente:
Aprovação de primeira passagem em amostras de protótipos
Níveis de vibração e ruído dentro dos limites do projeto durante operação em alta velocidade
Teste de equilíbrio dinâmico aprovado na primeira tentativa
Feedback do cliente:
"Os fornecedores anteriores não conseguiam atender aos requisitos de coaxialidade mesmo após vários retrabalhos. O torneamento CNC de alta precisão da Sanluo eliminou erros de fixação e deflexão da ferramenta na origem."
Os eixos do rotor estão operando de forma estável nos equipamentos do cliente
Nenhuma deformação induzida por tensão ou desgaste anormal na produção em lote
O cliente estabeleceu uma parceria de terceirização de longo prazo com a Sanluo Precision
|
Equipamento |
Propósito |
|
CMM (máquina de medição por coordenadas) |
Inspeção de dimensão total, precisão de 0,003 mm |
|
Testador de redondeza de alta precisão |
Redondeza, coaxialidade, medição de desvio |
|
Testador de equilíbrio dinâmico |
Balanceamento de eixo de alta velocidade |
|
Interferômetro de luz branca |
Medição de rugosidade superficial |
Inspeção 100% completa de todas as dimensões críticas
Inspeção do primeiro artigo (CMM + testador de circularidade + testador de rugosidade) antes da produção em lote
Controle de processo SPC com Cpk ≥ 1,67
Endereço
Edifício A1, Parque Industrial Yufeng, Distrito de Guangming, Shenzhen, China
Tel