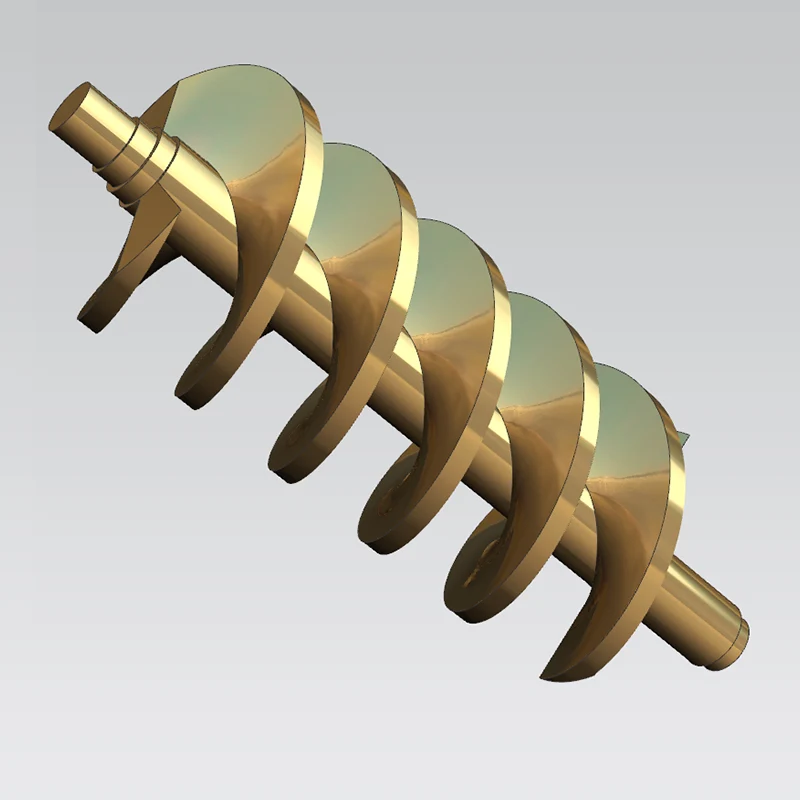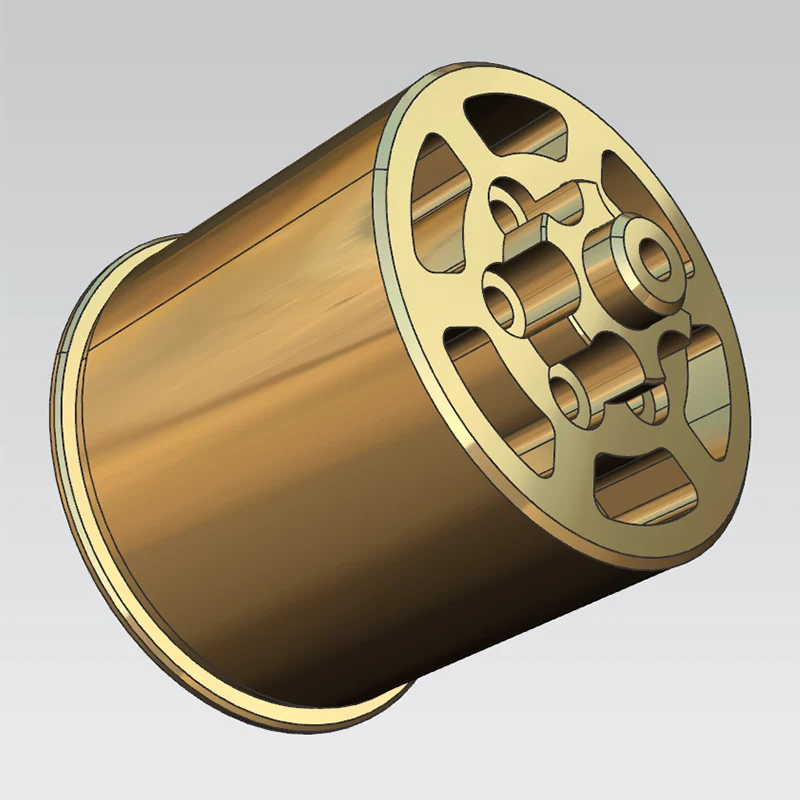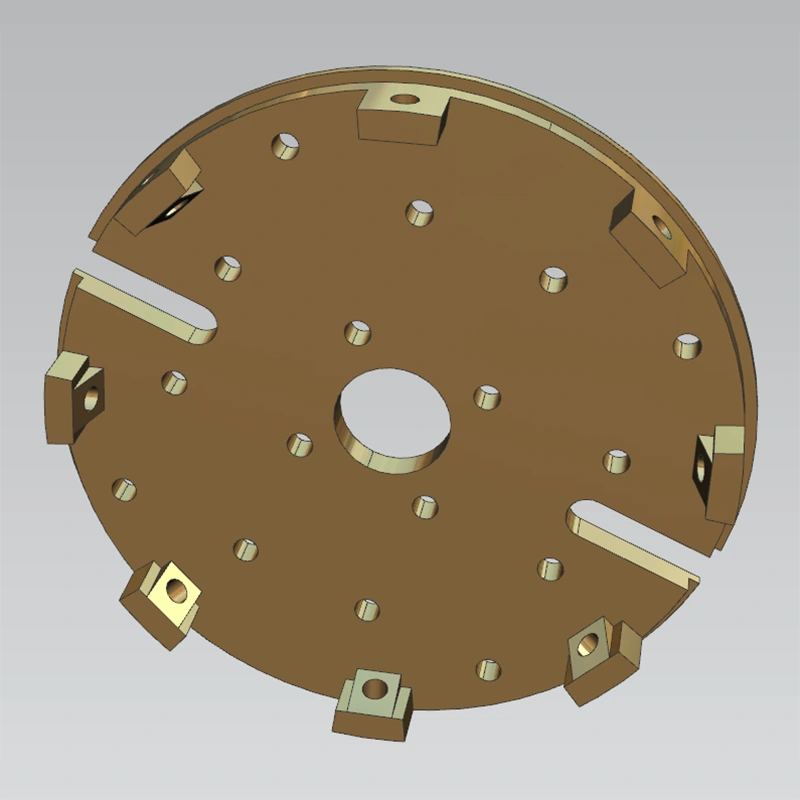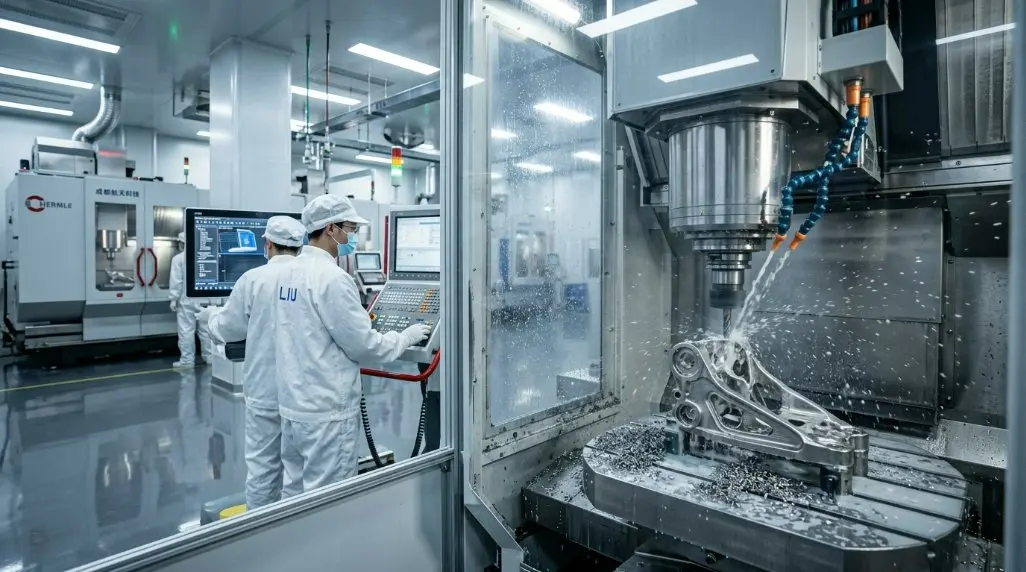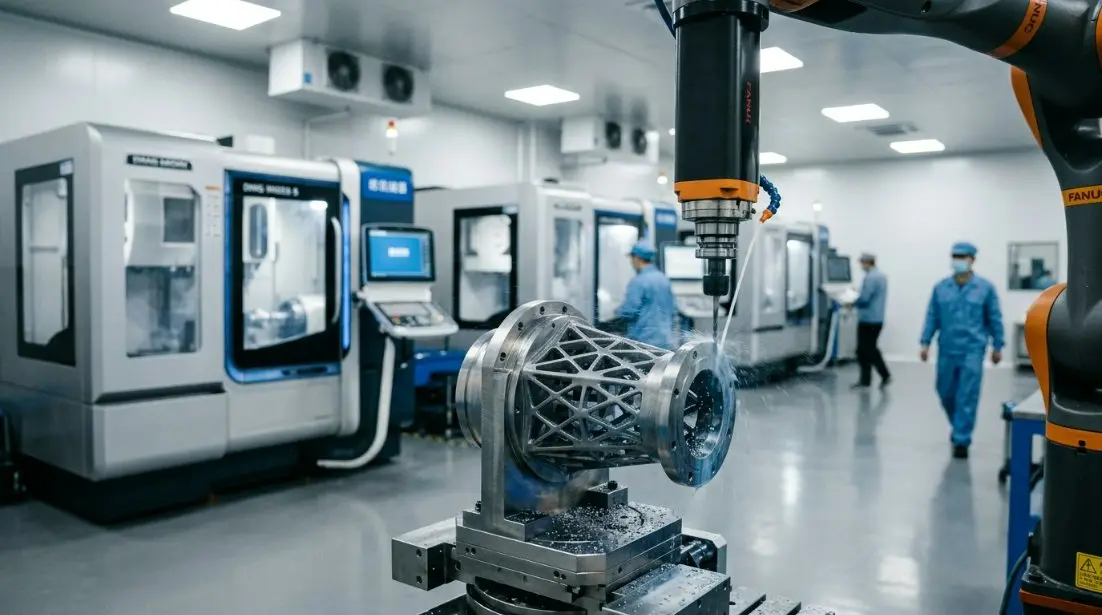
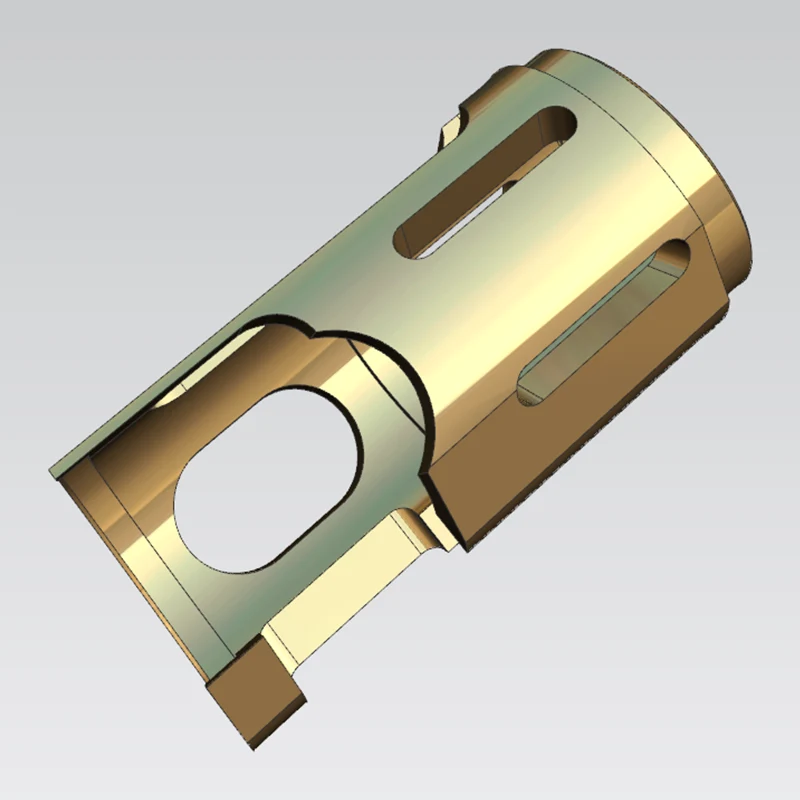
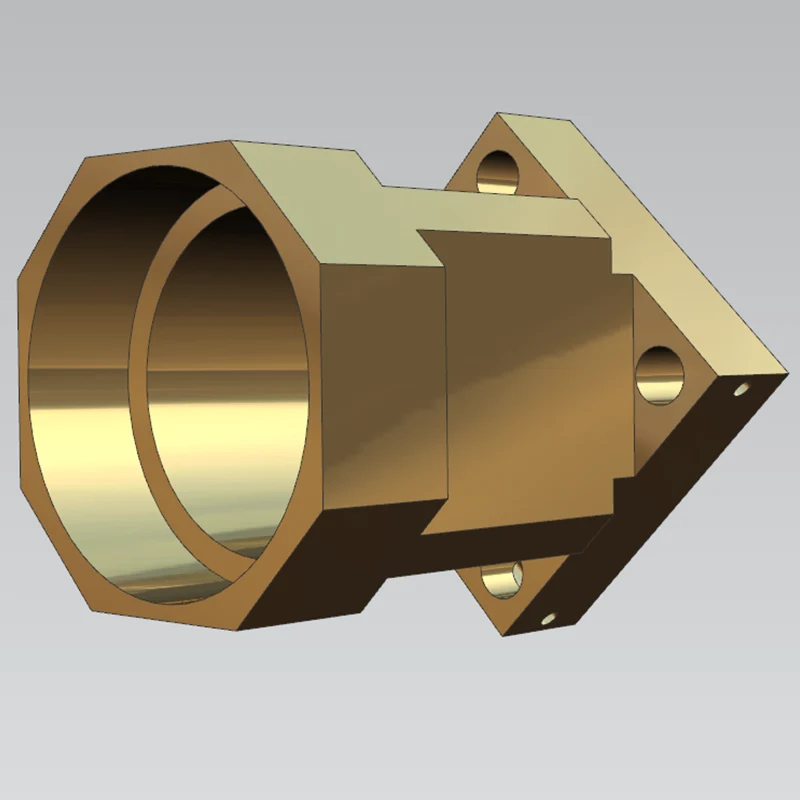
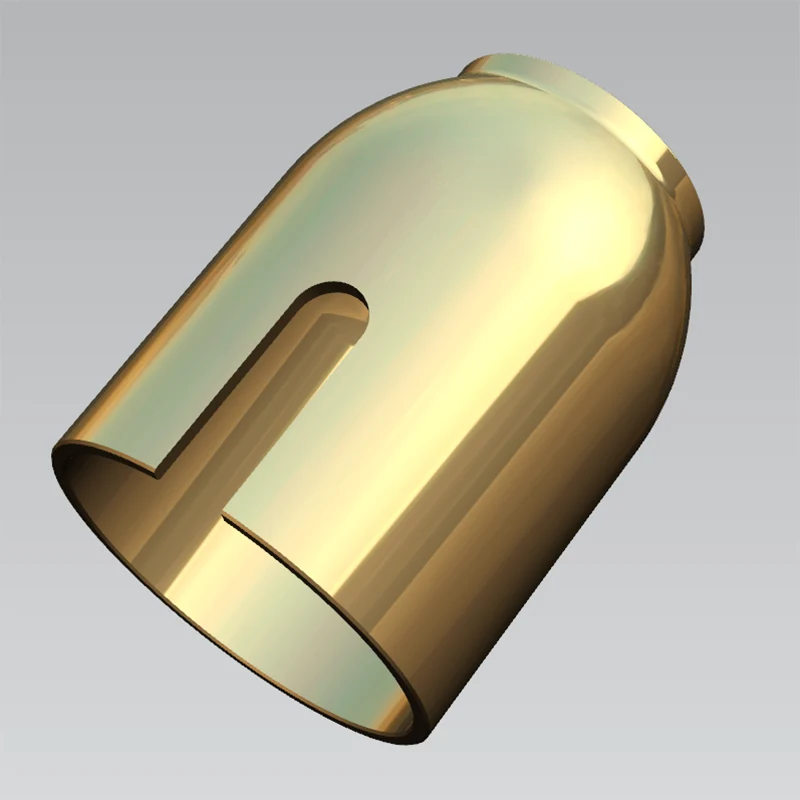
Nossa usinagem fresamento-torneamento integra processos de torneamento e fresamento. O torneamento envolve girar a peça enquanto a ferramenta avança para cortar diâmetros externos, furos internos, faces finais e roscas; é adequado para peças rotacionais com diâmetros de 5–800 mm, graus de precisão de IT7–IT9 e rugosidade superficial de Ra 0,8–6,3 μm. O fresamento envolve uma ferramenta rotativa que corta planos, ranhuras e contornos; é adequado para peças quadradas ou de formato irregular, com larguras de fresagem de 50–1000 mm, precisão de ±0,02–0,1 mm e rugosidade superficial de Ra 1,6–6,3 μm.
O processo combinado – seja torneamento seguido de fresamento, fresamento seguido de torneamento ou alternância entre os dois – aproveita o torneamento para garantir a concentricidade e o fresamento para usinar planos, ranhuras e furos, resultando em alta precisão e eficiência para peças complexas.
|
precisão dimensional |
DO |
EU IA |
T(C) |
PD |
SH |
|
unidade:±/mm |
0.002 |
0.002 |
0.002 |
0.002 |
0.005 |
|
Precisão geométrica |
redondeza |
coaxialidade |
retidão |
cilindricidade |
concentricidade |
|
unidade:±/mm |
0.002 |
0.004 |
0.002 |
0.004 |
0.004 |
|
capacidade de produção |
1 ~ 999999 unidades |
1 ~ 999999 unidades |
1 ~ 999999 unidades |
1 ~ 999999 unidades |
1 ~ 999999 unidades |
|
ciclo de produção |
3-20 dias |
3-20 dias |
3-20 dias |
3-20 dias |
3-20 dias |
Os instrumentos de inspeção e ferramentas de medição equipados incluem: CMMs, sistemas de medição de visão, projetores de perfil, medidores de diâmetro a laser, interferômetros a laser, testadores de rugosidade de superfície, testadores de circularidade, microscópios de fabricante de ferramentas, microscópios estéreo, micrômetros, medidores de pinos, comparadores, micrômetros de alta precisão, medidores eletrônicos de altura, calibradores, blocos padrão, testadores de dureza e medidores de rosca.
As capacidades de usinagem de fresamento e torneamento da Sanluo Precision oferecem vantagens significativas: Funções complementares (torneamento combina com superfícies rotacionais; fresamento combina com formas planas e complexas; a combinação expande a gama de peças usináveis, incluindo eixos, discos, carcaças e impulsores); Precisão aprimorada (torneamento garante concentricidade e circularidade; fresamento garante planicidade e perpendicularidade; a combinação atinge alta precisão de tolerância geométrica, como concentricidade de 0,02 mm e perpendicularidade de 0,03 mm); Maior eficiência (sequenciamento otimizado de torneamento/fresamento de desbaste e acabamento permite rápida remoção de material, garantindo precisão e aumentando a eficiência em 30%–50%); Qualidade de superfície superior (torneamento atinge Ra 0,8–3,2μm e fresamento Ra 1,6–6,3μm, resultando em acabamentos suaves); Redução de custos (menos etapas de processo; uma única máquina multitarefa requer menos investimento e espaço físico do que várias máquinas autônomas); e Alta adaptabilidade (flexível para produção de peça única ou de pequenos lotes, mas altamente eficiente para produção em massa).
Como fabricante profissional de fresamento e torneamento, a Sanluo Precision fornece serviços abrangentes e confiáveis. Configuração do equipamento: Equipamento de torneamento (30 tornos/centros de torneamento CNC; diâmetro φ10–800mm; grau de precisão IT7); Equipamento de fresagem (20 centros de usinagem verticais/horizontais; curso 500–2000mm; precisão ±0,01mm); Equipamento de fresamento-torneamento (10 centros de fresamento-torneamento Mazak/DMG Mori de 5 eixos que suportam usinagem de configuração única); Equipamentos de inspeção (CMM, testador de circularidade, testador de rugosidade e sistema de medição visual com precisão de 0,003 mm para inspeção em todas as dimensões); Equipe técnica (20 engenheiros de processo, 30 programadores, 50 técnicos); Sistema ISO9001 (inspeção do primeiro artigo, inspeção de patrulha em processo, inspeção completa do produto final; taxa de aprovação de 99%). A empresa fornece serviços profissionais e personalizados de fresamento e torneamento para clientes globais.
|
Categoria de parâmetro |
Detalhes do parâmetro |
|
Modelo de Equipamento |
Série 842 |
|
Marca |
Schaublin |
|
Posicionamento central |
Máquina de alta precisão para aplicações complexas, também adequada para torneamento duro |
|
Configuração do eixo |
Configurável com eixo Y e até 7 eixos de interpolação |
|
Precisão do fuso |
O fuso apresenta precisão geométrica excepcional de menos de 0,5 μm |
|
Capacidade de usinagem |
Diâmetro máximo de torneamento: 360 mm; Comprimento máximo de giro: 398 mm |
|
Sistema de torre |
Torre radial de alta precisão VDI30 com 16 estações |
|
Configuração opcional |
O subfuso e a segunda torre estão disponíveis como opções |
|
Sistema CNC |
Sistema FANUC |
|
Aplicações Típicas |
peças de usinagem de torneamento de precisão, etc. |
|
Categoria de parâmetro |
Detalhes do parâmetro |
|
Modelo de Equipamento |
ÍNDICE MS16-6 Plus |
|
Posicionamento central |
Usinagem multieixo de alta eficiência e multifuncional |
|
Número de eixos e fusos |
6 fusos de trabalho e 2 fusos síncronos |
|
Capacidade de usinagem |
Diâmetro da barra: 16 mm (22 mm para versão Plus) |
|
Sistema de fuso |
Velocidade máxima: 10.000 rpm; Potência máxima: 15 kW; Torque máximo: 18 Nm |
|
Sistema de poste de ferramentas |
Até 12 postos de ferramentas |
|
Funções principais |
Suporta torneamento poligonal, fresamento, rebarbação de furos cruzados e outras tecnologias de usinagem |
|
Sistema CNC |
Sistema operacional iXpanel baseado em Siemens S840D sl |
|
Principais vantagens |
Tempo curto de troca de ferramenta, desempenho poderoso e tempo auxiliar curto; capaz de usinagem dupla de três eixos |
|
Aplicações Típicas |
peças de usinagem de torneamento de precisão, etc. |
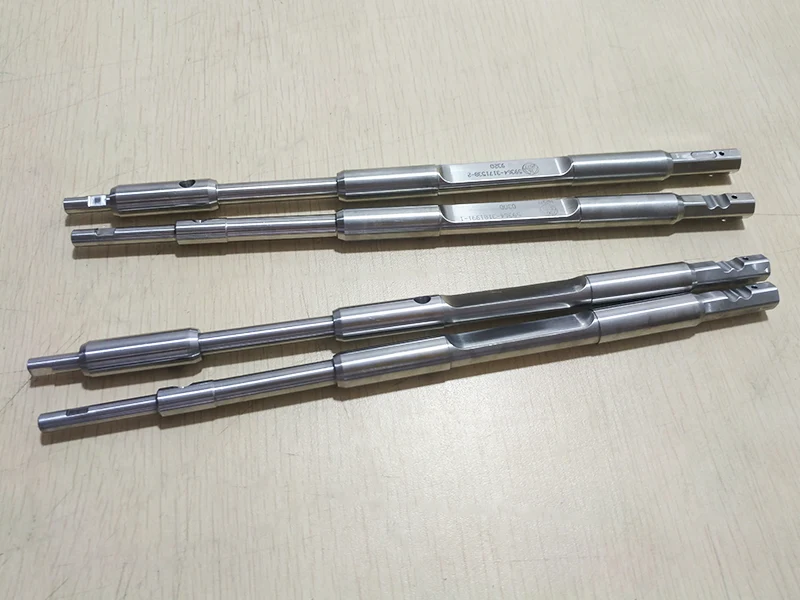
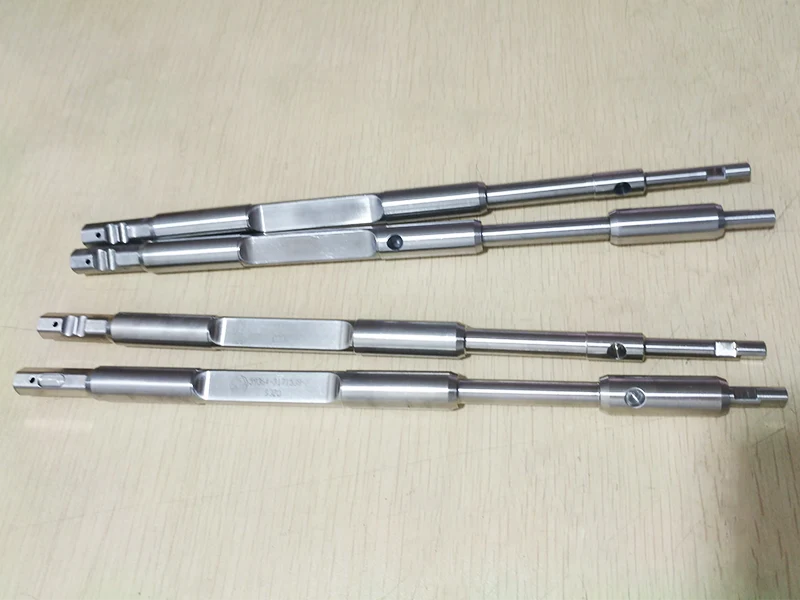
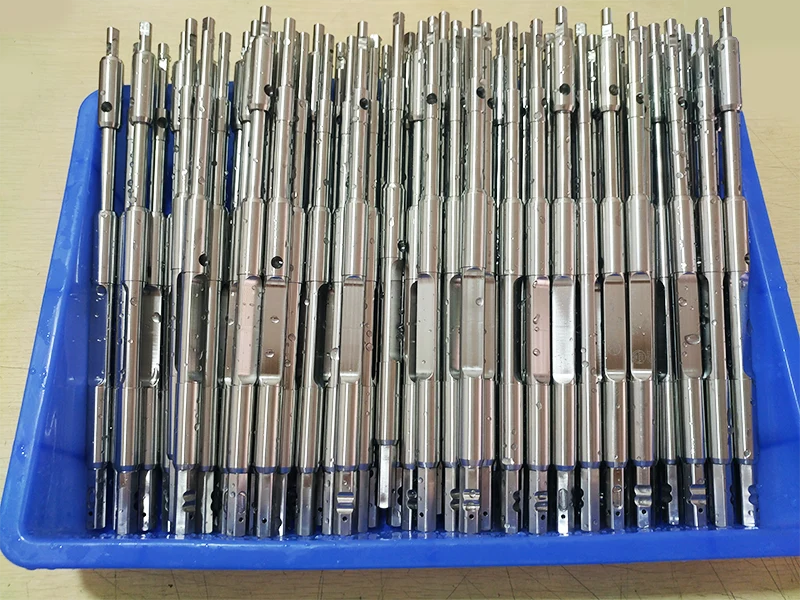
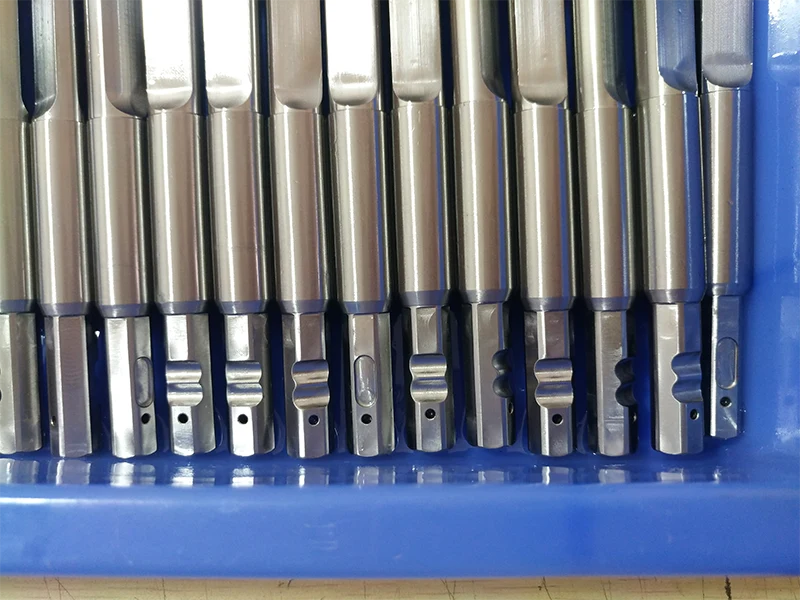
Este produto é um componente central personalizado para uma empresa de tecnologia médica em Xangai. Fabricado em aço inoxidável 316L, é utilizado em dispositivos médicos implantáveis. O produto segue rígidos padrões da indústria médica em relação à resistência à corrosão, qualidade da superfície e vários requisitos de dimensionamento e tolerância geométrica (GD&T).
O cliente especificou requisitos técnicos críticos: coaxialidade entre o furo interno e o diâmetro externo, desvio axial e precisão dimensional da superfície contornada externa. As superfícies de encaixe chave exigiam controle de tolerância de coaxialidade dentro de 0,01 mm e uma rugosidade da superfície externa de Ra ≤ 0,8. A peça acabada deveria estar livre de rebarbas e arranhões, atendendo totalmente às especificações de superfície de nível médico. Devido à alta ductilidade do aço inoxidável 316L – que o torna propenso à adesão e deflexão da ferramenta – os processos tradicionais de torneamento e fresamento separados não poderiam garantir simultaneamente a precisão da superfície e as tolerâncias posicionais. Consequentemente, o cliente especificou o uso da tecnologia de usinagem fresamento-torneamento.
Para enfrentar esses desafios de usinagem, utilizamos um centro de fresamento-torneamento para processamento integrado, completando todas as operações – incluindo o diâmetro externo, o furo interno, a superfície contornada e as ranhuras laterais – em uma única configuração. Durante a fase de usinagem de desbaste, uma margem de usinagem de 0,2 mm é deixada em superfícies críticas e um sistema de resfriamento de alta pressão é empregado para remover continuamente os cavacos, evitando efetivamente que o aço inoxidável grude na ferramenta de corte. Para a fase de acabamento, são utilizadas ferramentas de conformação especializadas com parâmetros de baixa velocidade e alto avanço; o controle preciso sobre a deflexão da ferramenta garante a precisão do perfil curvo, enquanto a usinagem simultânea da ranhura lateral elimina erros associados à nova fixação.
Após a conclusão, realizamos inspeções abrangentes de todas as dimensões e especificações críticas usando uma máquina de medição por coordenadas (CMM) e um testador de rugosidade superficial. Os resultados medidos mostram coaxialidade consistentemente controlada dentro de 0,03 mm, desvio axial não superior a 0,01 mm e rugosidade superficial atingindo Ra0,8 - todos atendendo às especificações do desenho. O produto passou na inspeção de aceitação na primeira tentativa, foi montado sem problemas e atendeu a todos os padrões de limpeza e precisão exigidos para equipamentos médicos.
O fornecedor anterior do cliente utilizava um processo de usinagem em vários estágios; fixações repetidas causaram desvios no perfil curvo e problemas de interferência durante a montagem – problemas que não puderam ser totalmente resolvidos apesar das diversas tentativas de retrabalho. Nosso processo de usinagem de compósitos torneamento-fresamento eliminou erros de fixação na origem, superando com sucesso esse desafio. Este lote de tampas de motor está atualmente operando de forma estável em dispositivos médicos implantáveis; tanto a resistência à corrosão quanto o desempenho operacional atendem às expectativas do cliente. A parceria de longo prazo resultante demonstra plenamente o valor excepcional da usinagem de compósitos de torneamento e fresamento para componentes de aço inoxidável de alta precisão e grau médico.
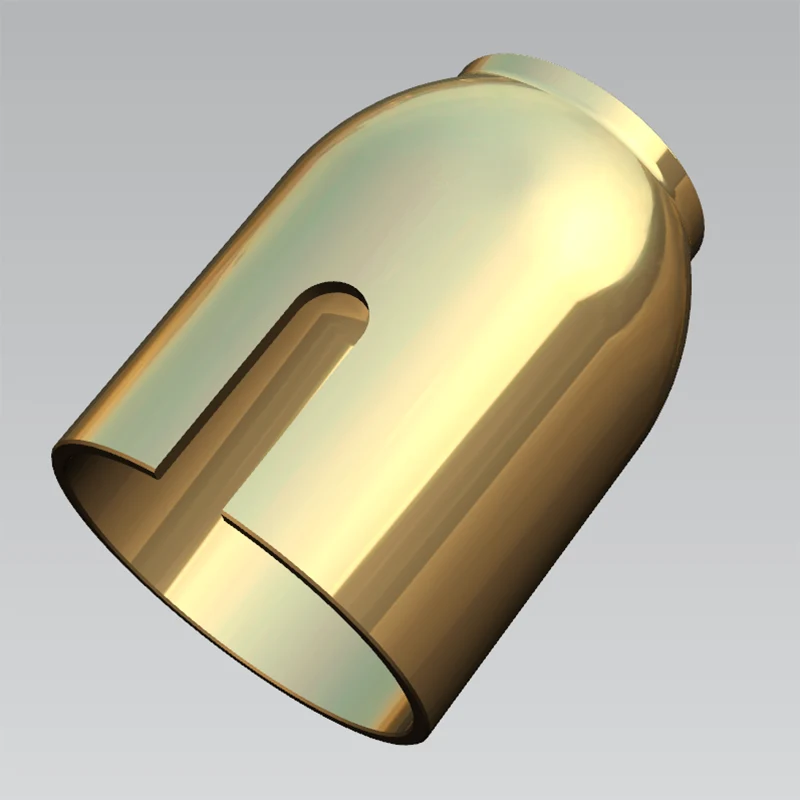
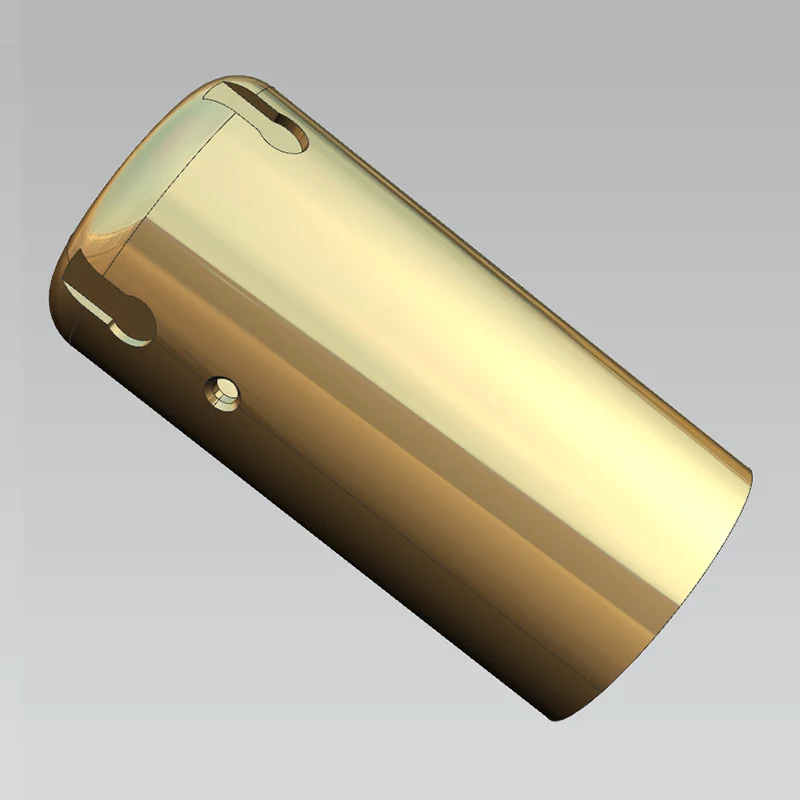
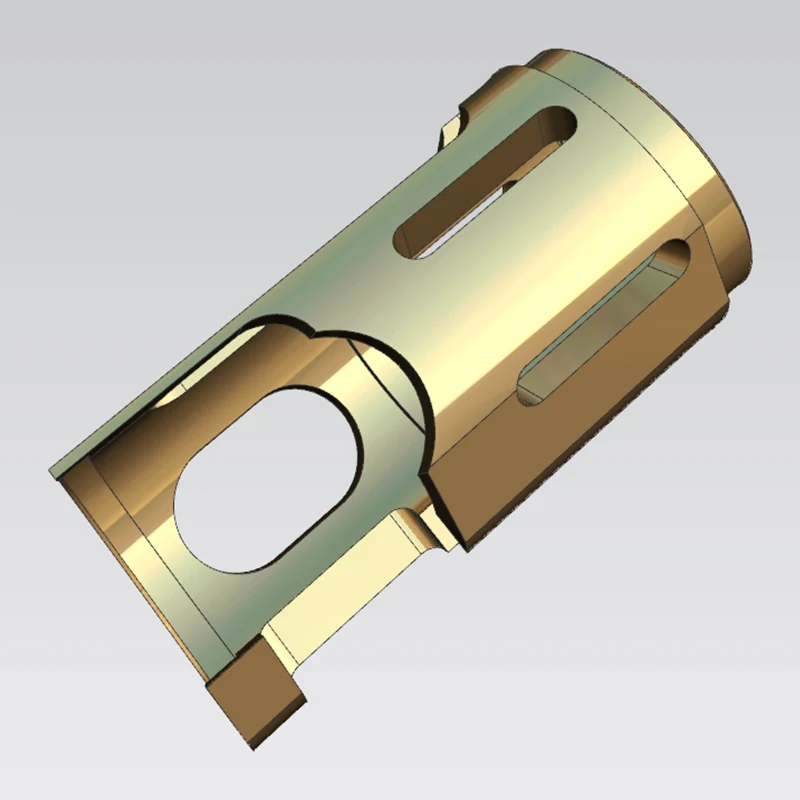
Esta luva de aço inoxidável serve como componente de orientação central para equipamentos de automação BOSCH. Feito de aço inoxidável e utilizado em mecanismos de transmissão de precisão, exige padrões extremamente elevados de coaxialidade, precisão posicional e qualidade de superfície.
Os principais padrões de inspeção do cliente incluem: coaxialidade entre o furo interno e o diâmetro externo, desvio axial e precisão de posicionamento da ranhura lateral longa e dos furos de localização. As especificações de desenho exigem estritamente que a tolerância de coaxialidade para superfícies críticas de contato esteja dentro de 0,05 mm, juntamente com limites estritos de circularidade e cilindricidade do diâmetro externo e do furo interno. Todas as bordas externas devem ser rebarbadas e arredondadas, e a superfície da peça de trabalho deve estar livre de arranhões ou rebarbas. O aço inoxidável é propenso a aderência e deflexão da ferramenta durante a usinagem; o processamento tradicional em vários estágios se esforça para atender simultaneamente às rígidas tolerâncias de forma, orientação e posição. Consequentemente, o cliente especificou o uso de um processo de usinagem de compósitos torneamento-fresamento.
Utilizamos um centro de usinagem torno-fresador para obter um processo de produção "one-stop", completando a usinagem do diâmetro externo, furo interno, face final, ranhuras laterais e localização de furos em uma única configuração. Durante a usinagem de desbaste, uma margem de acabamento de 0,2 mm foi reservada para áreas críticas e foi aplicada refrigeração de alta pressão para remover os cavacos e evitar que a ferramenta grude na peça de trabalho. Para o acabamento, empregamos ferramentas especializadas em aço inoxidável e ajustamos os parâmetros de corte para controlar com precisão a deflexão da ferramenta; ranhuras laterais e furos de localização foram usinados simultaneamente para eliminar desvios de precisão causados pelo reaperto.
As peças acabadas passaram por uma inspeção abrangente usando uma Máquina de Medição por Coordenadas (CMM) e um testador de rugosidade superficial. A coaxialidade medida permaneceu estável em 0,03 mm, o desvio da face final foi controlado em 0,01 mm e todas as tolerâncias posicionais e dimensionais atenderam às especificações do projeto. As amostras passaram na inspeção na primeira tentativa; a montagem foi perfeita e os níveis de vibração e ruído durante a operação do equipamento permaneceram dentro dos limites do projeto.
Anteriormente, as peças produzidas por meio de processamento em vários estágios sofriam de problemas de coaxialidade e precisão posicional causados por erros de fixação, levando a travamentos frequentes e ruídos anormais durante a operação – problemas que repetidos retrabalhos não conseguiam resolver. O processo composto torneamento-fresamento eliminou fundamentalmente erros de fixação. Este lote de mangas está agora em uso estável e de longo prazo em equipamentos automatizados, atendendo a todos os requisitos de estabilidade operacional e precisão de ajuste. Pedidos subseqüentes de alto volume continuaram a ser confiados a nós, validando ainda mais as vantagens significativas da usinagem de compósitos de torneamento e fresamento para componentes industriais de aço inoxidável de alta qualidade.
Endereço
Edifício A1, Parque Industrial Yufeng, Distrito de Guangming, Shenzhen, China
Tel